重庆LED显示屏模组封装工艺升级对单元板拼接效果的影响
DETAIL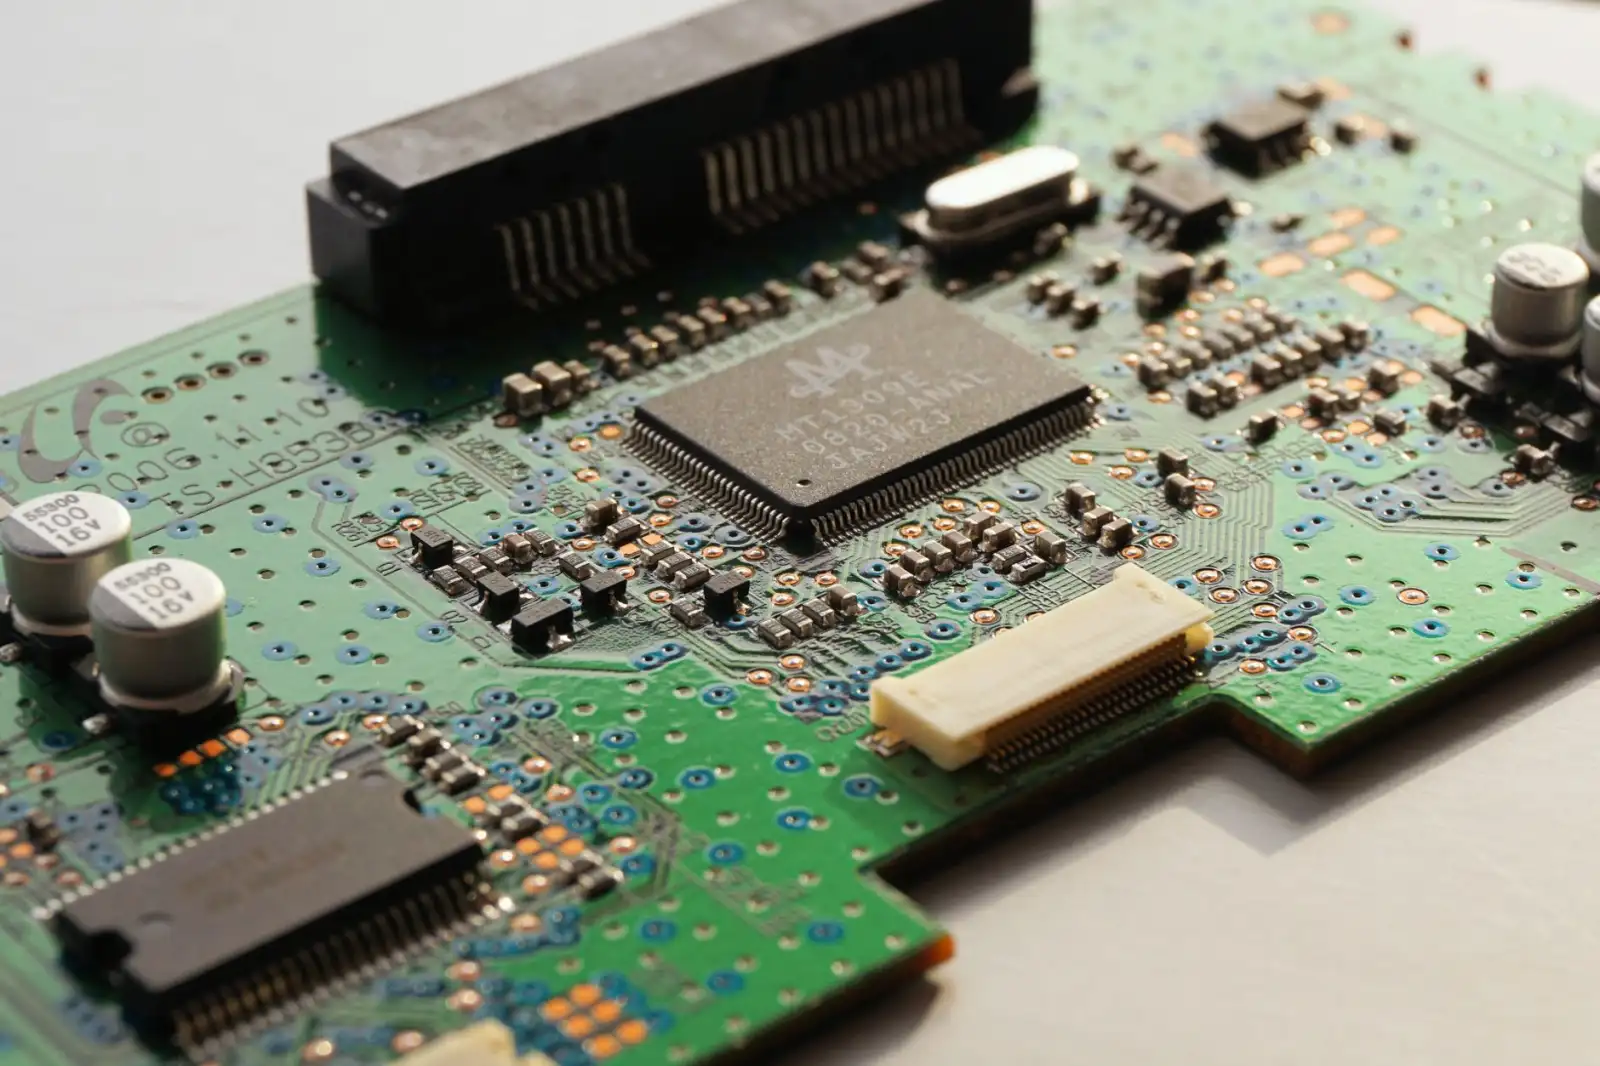
在LED显示屏工程交付中,单元板拼接处的亮线、暗线或色差问题,一直是售后反馈的高频痛点。不少客户将责任归咎于安装师傅的手艺,但实际上,**问题的根源往往在模组封装环节就已埋下**。当COB与SMD两大技术路线在重庆市场并行推进时,封装工艺升级对拼接效果的改善,远比我们想象的更直接。
拼缝问题的“隐形推手”:封装工艺的底层逻辑
传统SMD表贴工艺中,灯珠引脚与焊盘之间存在物理高度差,经过回流焊后,PCB板受热不均会产生微小的翘曲变形。以P2.5模组为例,单块单元板尺寸为320mm×160mm时,其对角线翘曲度若超过0.5mm,在拼接时就极易出现相邻模组间的高低落差。这种**微观层面的形变,经过LED控制卡驱动后的亮度叠加,最终会放大为人眼可感知的“亮带”或“暗缝”**。
重庆本地工程商面临的特殊挑战
重庆属亚热带湿润气候,空气湿度常年维持在70%以上,这对LED模组的防潮性能提出额外要求。采用Molding工艺(模压封装)的模组,由于环氧树脂完全包覆灯珠引脚,其防潮等级可从IPX3提升至IPX5。而单元板在户外广告屏项目中,因受潮引发的引脚氧化会导致电阻值漂移,最终反映为拼接区域亮度衰减不一致。
值得关注的是,**重庆松文特科技在近期技术交流中发现,采用共阴极驱动方案的LED电源配合新一代封装模组,能将低亮高刷场景下的功耗降低约18%**。这意味着电源模块的发热量同步下降,对单元板背面的铝基板热膨胀影响也随之减小,从物理层面进一步保障了拼接平整度。
工艺升级的三个关键维度
当前封装工艺的迭代,不再单纯追求灯珠尺寸缩小,而是更关注**封装材料与基板应力匹配**。具体表现为以下三点:
- 胶体配方优化:高折射率硅胶与黑色哑光胶的混合使用,使灯珠间光学折射率趋近一致,避免因光线反射差异造成的“十字架”效应。
- 焊盘设计革新:新型QFN封装结构将焊盘内嵌至基板内部,减少了焊接时的锡膏溢出量,让相邻LED模组边缘的焊点高度差控制在±0.02mm以内。
- 分光分色标准:出厂前按1:1.2的混光比例进行波长分bin,确保LED显示屏边框区域与中心区域的色温漂移不超过±100K。
单元板拼接的实操校验方法
在项目现场,即便采用了先进封装模组,仍建议工程商执行“三灯法”校验:点亮纯白画面,将亮度计探头依次紧贴拼缝两侧的灯珠表面,分别记录数值。若差值大于5%,则需检查该位置的LED电源供电线径是否过细导致压降偏大。这一方法能快速区分问题属于封装环节还是电气连接环节,避免无谓的返工拆卸。
此外,对于弧形或异形屏项目,**建议优先选用柔性PCB基板的LED模组**。这类模组在弯曲时内部应力分布更均匀,配合可调节角度的LED显示屏边框型材,能将拼接曲率误差控制在±1°以内,从而确保视觉连续性不受破坏。
从行业趋势看,Micro级封装技术已开始向户外小间距渗透,其焊点体积缩小至传统SMD的1/5,这使单块单元板的物理形变进一步降低。未来两年,随着巨量转移技术良率突破,**LED模组的拼接将进入“无感”时代**——不再需要依赖控制卡的逐点校正来掩盖硬件缺陷,而是从源头实现光学与结构的双重一致性。
对重庆本地的系统集成商而言,当下最务实的做法是:在采购环节要求供应商提供模组翘曲度检测报告(采用激光全检而非抽检),并在来料时用大理石平台配合塞尺进行抽验。**唯有将封装工艺升级的红利真正转化为拼接效果的提升,才能在日益激烈的市场竞争中守住工程质量的底线**。